随着芯片I/O数量增加以及封装尺寸不断缩小,传统晶圆级封装在互连密度和布线空间方面面临更高要求。扇出型晶圆级封装(Fan-Out Wafer Level Packaging,FOWLP)通过芯片重构和RDL再布线,将I/O区域扩展至芯片外围,可以在较小封装尺寸下提供更多互连位置,目前已应用于多种高密度半导体封装场景。

图源网络,仅作展示
那么,扇出型晶圆级封装是什么?FOWLP中有哪些关键机械结构?不同连接位置的机械性能应该怎么测试?推拉力测试机又可以用于哪些测试项目?本文科准测控小编将从FOWLP封装结构出发,重点介绍其机械连接结构、机械性能测试方法以及Alpha-W260自动推拉力测试机的应用。
一、什么是扇出型晶圆级封装?
扇出型晶圆级封装,英文简称FOWLP(Fan-Out Wafer Level Packaging),是一种通过芯片重构、塑封以及RDL再布线实现I/O向芯片外围扩展的晶圆级封装技术。
传统Fan-In WLP的I/O主要位于芯片投影面积以内,当芯片尺寸较小、I/O数量不断增加时,可用于布置焊盘和互连的位置会受到限制。FOWLP则将切割后的Die按照一定间距重新排列,并通过塑封材料形成重构结构,再在芯片及周围区域制作RDL。
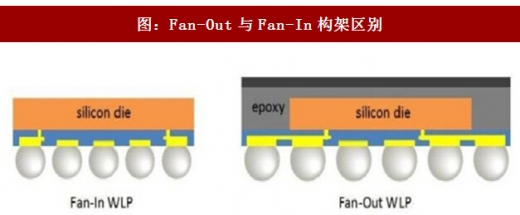
由于RDL可以从芯片原有Pad向外围区域延伸,因此外部I/O不再局限于Die本身的面积,这也是“Fan-Out扇出"的主要特点。对于多芯片Fan-Out结构,还可以将多个Die集成在同一个重构封装中,再通过高密度RDL实现芯片之间的互连。
二、FOWLP有哪些关键机械结构?
从机械可靠性的角度来看,FOWLP是由Die、塑封材料、RDL、介电层、焊盘及焊球等多个部分共同组成。不同位置的材料、连接方式和受力状态不同,因此需要关注的机械可靠性问题也不同。
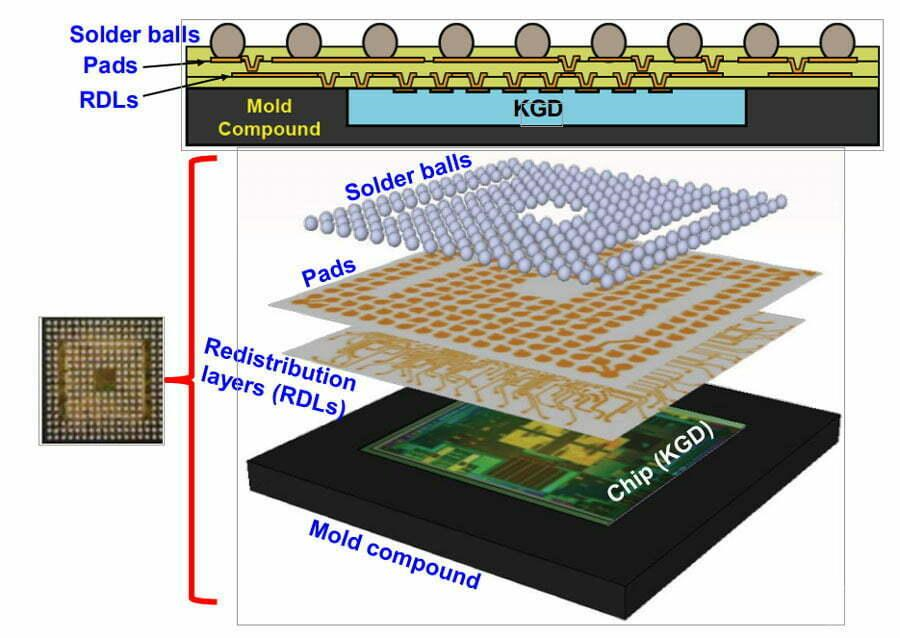
1. Die与塑封结构
在FOWLP中,Die被嵌入Mold塑封材料形成重构结构。
芯片材料与塑封材料在热膨胀特性、弹性模量等方面存在差异,在塑封固化、后续制程以及温度变化过程中可能产生热机械应力。
因此需要关注Die位置偏移、Die周围界面分层、局部裂纹以及封装翘曲等问题。
特别是重构结构产生明显翘曲后,还可能进一步影响后续RDL制作、植球及组装。
2. RDL再布线结构
RDL(Redistribution Layer)是FOWLP实现I/O扇出的关键结构。
它将芯片原有Pad重新引出,并通过芯片外围区域扩大互连范围。
RDL通常与介电层、Via等共同构成多层互连结构。在温度变化或外部机械载荷作用下,需要关注RDL金属线路裂纹、Via附近失效、介电层开裂以及金属/介电层界面分层等问题。
需要注意的是,RDL并不是简单进行一次推力测试就能够完成可靠性评价的结构,通常需要结合温度循环、电性能、截面分析等方法进行验证。
3. 焊球及焊盘结构
焊球是FOWLP与PCB或其他基板建立外部连接的重要结构,同时承担电气互连和一定的机械载荷。
焊球区域可能出现焊料内部断裂、焊球/焊盘界面失效、焊盘剥离以及周围介质层损伤等。
相比RDL等内部结构,焊球具有明确的机械加载位置,因此也是FOWLP比较典型的机械强度测试对象。
4. 其他局部微连接结构
随着Fan-Out封装向多芯片和高密度集成发展,不同封装架构中还可能存在其他局部微连接或固定结构。如果这些结构具备明确的机械加载位置,可以根据其尺寸、材料、连接方向及周围空间设计对应的推力、剪切或拉力测试。
三、FOWLP机械性能怎么测试?
不同结构对应的失效机制不同,因此FOWLP机械性能测试需要根据实际测试对象分别进行。
1. Ball Shear焊球剪切测试
对于FOWLP外部焊球,可以进行Ball Shear测试。
测试时,将封装样品固定在测试平台上,通过显微视觉系统确定目标焊球位置。
剪切工具移动至焊球侧面,并根据焊球尺寸和实际结构设置合适的剪切高度,随后沿接近平行于封装表面的方向进行加载。
测试过程中记录力—位移曲线及最大剪切力。
完成测试后,还需要观察具体失效位置,例如焊料内部断裂;焊球与焊盘界面脱离;焊盘剥离;周围基材损伤。
因此,评价焊球机械可靠性不能只比较最大剪切力,还需要结合失效模式进行分析。
2. 局部微连接推力/剪切测试
如果Fan-Out封装中存在其他可以直接加载的微连接结构,可根据实际尺寸选择对应的微型推刀。
测试基本过程为:样品固定 → 显微定位 → 选择测试工具 → 设置加载位置及高度 → 进行推力/剪切测试 → 记录力值 → 观察失效位置。
对于微小结构,推刀高度和加载方向尤其重要。如果工具位置不合适,可能直接作用于基板或其他结构,影响测试结果。
3. 可靠性试验前后机械强度对比
FOWLP还可以结合温度循环、高温存储等可靠性试验,对老化前后的可机械加载互连结构进行强度测试。
例如在相同测试条件下,对比焊球剪切力及失效模式变化,可以辅助分析环境应力对连接结构机械性能的影响。
但机械强度测试只是FOWLP可靠性评价的一部分,不能代替完整的环境、电气及结构可靠性测试。
四、推拉力测试机在FOWLP中的应用
FOWLP中的焊球及部分微连接具有尺寸小、Pitch较密、测试点数量多等特点。因此进行机械强度测试时,不仅需要准确测量力值,还需要准确控制测试位置、剪切高度和运动方向。
科准测控Alpha-W260自动推拉力测试机可根据FOWLP实际封装结构配置相应力值模块、微型剪切工具及测试工装,并通过显微视觉系统对目标连接位置进行定位。

针对不同FOWLP样品,可用于Ball Shear焊球剪切测试;局部微连接推力/剪切测试;不同位置焊球强度一致性测试;可靠性试验前后机械强度对比。
对于规则排列的焊球阵列,还可进行多测试点定位,将不同测试位置与对应力值数据进行记录,便于比较封装中心、边缘以及不同区域焊球的机械连接状态。
以上就是科准测控小编为您介绍的扇出型晶圆级封装FOWLP结构及机械性能测试相关内容。如您需要了解扇出型晶圆级封装、FOWLP、Fan-Out封装、RDL再布线、焊球剪切、Ball Shear、推力测试、剪切力测试、推拉力测试机、Alpha-W260自动推拉力测试机等相关测试技术,欢迎联系科准测控获取免费技术支持。